DFM Nedir? İmalata Uygun Parça Tasarımının Temelleri
DFM, parçayı gerçek bir prosesin ucuza ve tutarlı üretebileceği şekilde şekillendirmektir. Et kalınlığı, iç radüs, delik ve çekme açısı — metinden CAD ile nasıl yazılır.
- Yazar:
- Cadagen
- Teknik inceleme:
- CADAGEN Mühendislik Ekibi · Makine Mühendisi
- Son güncelleme:
- 31 Ağustos 2026
- Kaynaklar:
- 3 birincil kaynak, aşağıda listelendi
DFM (design for manufacturing, imalata uygun tasarım) parçayı gerçek bir prosesin — talaşlı, sac, enjeksiyon, 3B baskı — güvenilir, ucuz ve tekrarlanabilir üretebileceği şekilde şekillendirmektir. İdealize bir form çizip prosesin bir şekilde idare etmesini ummak değildir. Bir parça kusursuz kapalı katı olup DFM’den tamamen düşebilir: geçerlilik ile yapılabilirlik ayrı kontrollerdir. Üretilmiş CAD’i değerlendirirken ikisini karıştırmak en sık hatadır.
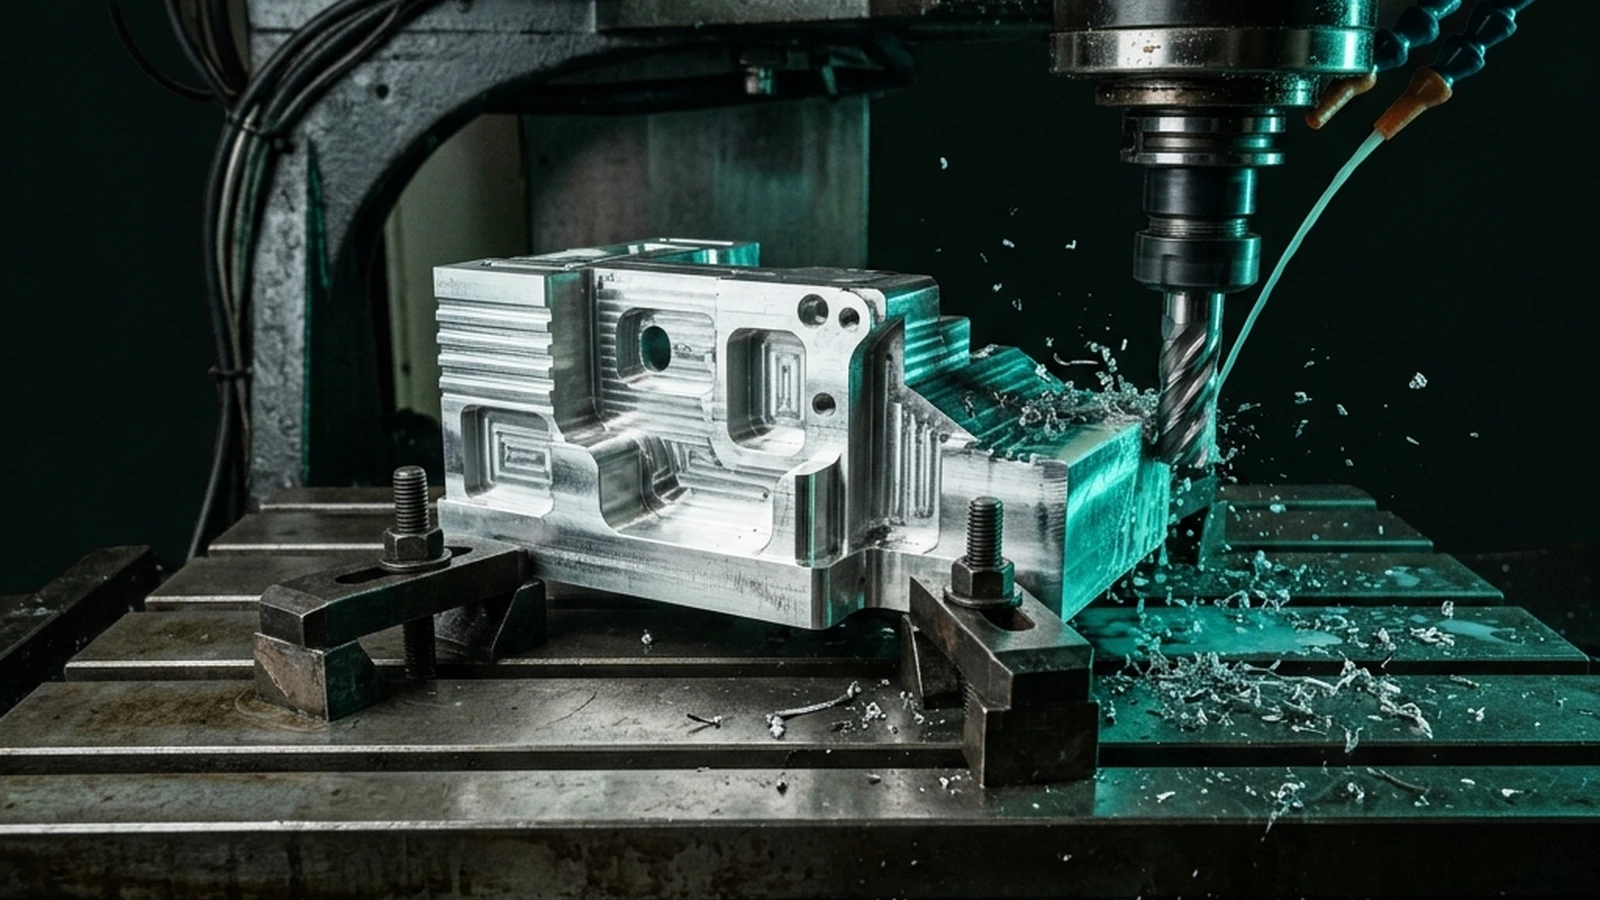
Yakın yazı imalata uygun CAD güvenilir mi “bu dosyaya güvenir miyim?” sorusunu sorar. Bu yazı kural setinin kendisini, Türkiye atölye dilinde, özetler.
DFM neden proses seçmek zorundadır
Tek bir “yapılabilir” kuralı yoktur. CNC için yeterli et, enjeksiyonda çok ince kalabilir; 3B baskıda sıradan olan keskin iç köşe, yuvarlak takımla freze edilemez. Bu yüzden DFM tek checklist değil, parçanın gideceği prosesin listesidir.
Türkiye’de teklif alırken atölye zaten bunu sorar: “fulldan mı, sac mı, basılacak mı?” Tarifte proses yoksa hem insan hem model varsayar — ve varsayım çoğu zaman sizin tezgâhınız değildir.
Proses bazında hızlı kurallar
| Konu | CNC (talaşlı) | Enjeksiyon | 3B baskı (FDM) |
|---|---|---|---|
| İç köşeler | Sıfır radüslü köşe yok — takım her zaman fillet bırakır; mümkünse cep derinliği | Radüs gerilme yığılmasını ve akışı düzeltir | Keskin köşe olur; ince desteklenmemiş çıkıntı olmaz |
| Et kalınlığı | Metallerde kabaca ; çoğu atölyede kırılgan sayılır | Dar ve düzgün aralık; aksi halde çarpılma / çökme | Yazıcının güvenilir minimumunun altı dolu basılmaz |
| Düşey yüzey | Çekme gerekmez | Çekme açısı gerekir (tipik 1–2°) | Çekme gerekmez; ~45° üstü çıkıntı destek ister |
| Delikler | Standart matkap çapı “sihirli” çaptan iyidir; derinlik çap tatlı noktadır | İnce derin delik zor; çekirdek pimi düşünün | Küçük delik biraz büzülür; boşluk payı bırakın |
| Tolerans | Yalnız işlevin istediği yeri sıkın — sıkı tolerans = maliyet | Kalıplı tolerans talaşlıdan gevşektir | Katman prosesi talaşlıdan kaba |
Bu CNC sayıları yaygın DFM listeleriyle uyumlu atölye sezgileridir (Protolabs talaşlı araç takımı). Kendi tedarikçinizin yetenek cetvelini her zaman sorun. TS EN çizim notları atölyenin okuduğu dildir; “sıkı olsun” bir IT derecesi değildir.
Metinden CAD: şekli değil prosesi söyleyin
Üretim tarifine gerçek prosesi yazın. “3 mm alüminyum plaka, lazer kesim ve büküm” ile “dolu bloktan talaşlı” bitmiş render’da benzer görünebilir; tasarım problemi kökten başkadır. Proses feature seçimini daraltır: büküm payı ve bend relief’e karşı talaşlı fillet, sac delik aralığına karşı dolu cep.
Metinden CAD nedir çıktının STEP katısı olduğunu söyler. DFM o katının yapılabilir olup olmadığını sorar. Araç geometrik kapı koşsa bile (boş katı, sızdırmazlık) takım çapını ve kalıp açısını sizin yazmanızı bekler.
En pahalı yeniden işler
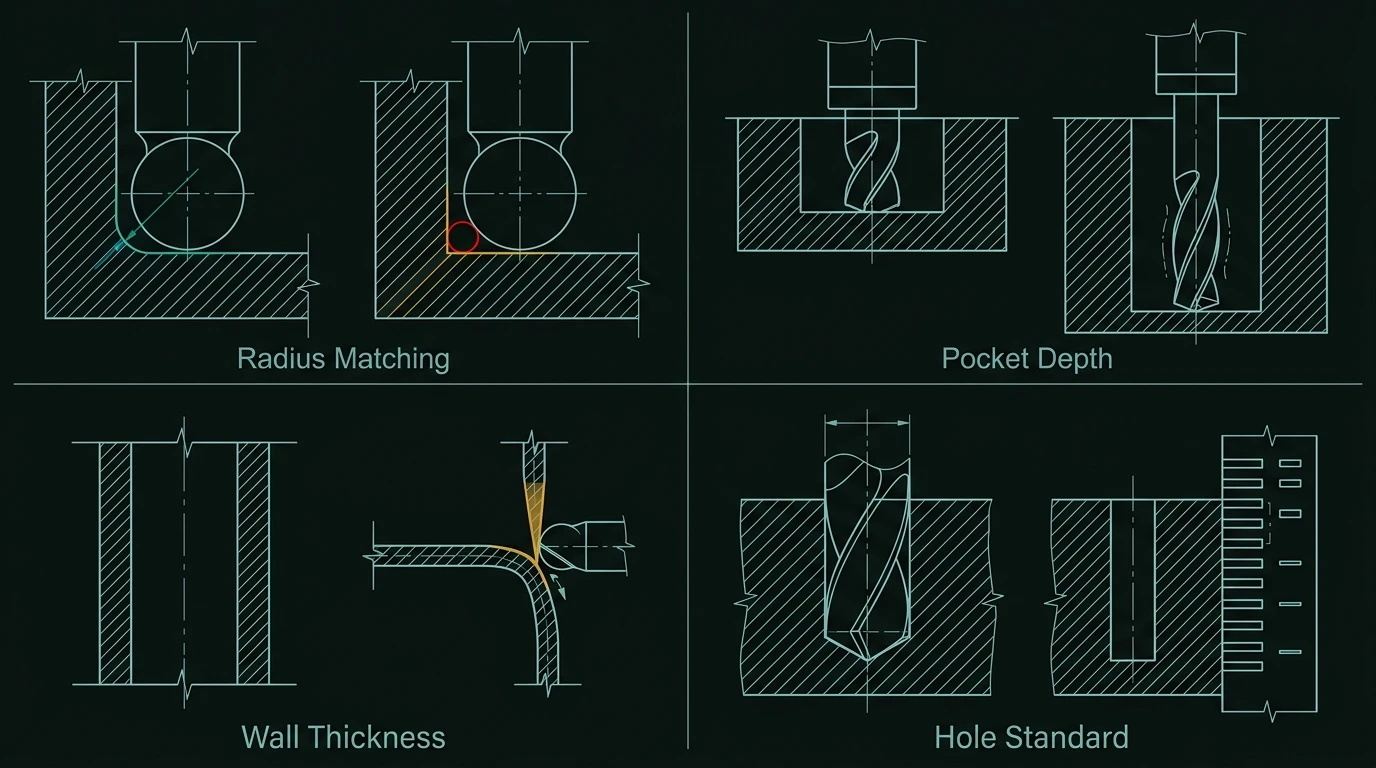
- Talaşlı parçada sıfır radüslü iç köşe. Dönen takım yuvarlaktır; keskin iç köşe üretmez. Eşleşen düz yüzey istiyorsanız takım yarıçapını planlayın veya başka proses (ör. EDM) seçin.
- Başka prosesten taşınan düzgün et varsayımı. Enjeksiyon için standart et, aynı parçayı doludan işlerken gereksiz kalın ve pahalıdır. Tersine, talaşlıda yapısal olarak yeterli ince et kalıpta akmaz.
- Standart olmayan delik çapı. Ø6,8 mm “neredeyse 7” değildir; standart matkap listesi ve ISO 273 boşluk delikleri teklifi hızlandırır. Özel çap takım ve süre ekler.
- Derin kör cep + keskin taban. Takım oraya girmez veya tabanı düz bırakamaz. Çıkış ve taban radüsü tarife yazılmazsa model “güzel” durur, tezgâh reddeder.
Standart parça DFM’in parçasıdır
Özel mil basamağı yerine ISO mil, özel diş yerine M profili çoğu zaman hem ucuz hem hızlıdır. Standart parça mı özel tasarım mı maliyeti ayırır. DFM açısından: katalog parçası tedarik süresini ve teklif belirsizliğini keser.
Kontrol listesi (üretilmiş modele)
- Proses ve malzeme tarifte var mı?
- İç köşeler takım/kalıp yarıçapına uyuyor mu?
- Et, o prosesin bandında mı?
- Delikler standart mı, derinlik makul mü?
- Tolerans yalnız işlevin olduğu yerde mi sıkı?
Bu listeyi geçmeyen model “derlendi” olsa da bitmemiştir.
Tek gövde için stüdyodaki ölçülü izdüşüm imalat resmi değildir — taslak görünüş ne yapar, ne yapmaz.
Sık sorulan sorular
- DFM nedir, ne işe yarar?
- DFM (imalata uygun tasarım), parçayı gerçek bir prosesin — talaşlı, sac, enjeksiyon, 3B baskı — ekonomik ve tutarlı üretebileceği şekilde şekillendirmektir: minimum et, takımın gireceği iç köşe radyüsü, kalıp için çekme açısı, standart matkap çapı. Geometrik olarak kapalı bir katı yine de yapılamaz veya pahalı olabilir.
- DFM kuralları proseslere göre neden değişir?
- Kısıtlar her prosesin fiziğinden gelir. Talaşlı imalat takım geometrisi ve erişimle sınırlıdır; iç köşe kesici yarıçapından keskin olamaz. Enjeksiyon akış, soğuma ve çıkarma ile sınırlıdır; düzgün et ve çekme açısı gerekir. Eklemeli imalat çıkıntı açısı ve destek sökümü ile sınırlıdır. Aynı şekil birinde sıradan, diğerinde imkânsızdır.
- Yapay zeka ile üretilmiş modele DFM nasıl uygulanır?
- İstek metninde imalat prosesini ve malzemeyi adlandırın; kural seti ondan seçilir. Sonra üretilen modeli o prosesin sayılarına vurun: minimum et, iç radüs, çekme, delikleri standart matkap listesine, takımın her yüzeye ulaşıp ulaşmadığı.