GD&T Nedir? Mühendisler İçin Geometrik Tolerans Temelleri
ASME Y14.5 standardındaki 14 GD&T sembolü, datum kavramı, MMC/LMC ve ne zaman GD&T ne zaman düz ± tolerans kullanmanız gerektiği — örneklerle.
- Yazar:
- Cadagen
- Teknik inceleme:
- CADAGEN Mühendislik Ekibi · Makine Mühendisi
- Son güncelleme:
- 16 Ağustos 2026
- Kaynaklar:
- 4 birincil kaynak, aşağıda listelendi
GD&T (Geometrik Boyutlandırma ve Toleranslandırma), bir parçanın şeklinin, yönünün ve konumunun ne kadar sapabileceğini — parçanın gerçekte nasıl çalıştığına doğrudan bağlı biçimde — tanımlayan, ASME Y14.5-2018 (R2024) standardında kodlanmış sembolik bir dildir. Kısa özet: düz ± toleranslar boyutu kontrol eder; GD&T ise şekli, yönü ve konumu kontrol eder — ve bir parçanın gerçekten monte olup olmayacağını genellikle bu ikincisi belirler. 2018 revizyonu, model tabanlı tanımlama (MBD) için datum serbestlik derecelerini netleştirir ve yüzey konumlandırmada profil toleransına daha fazla vurgu yapar.
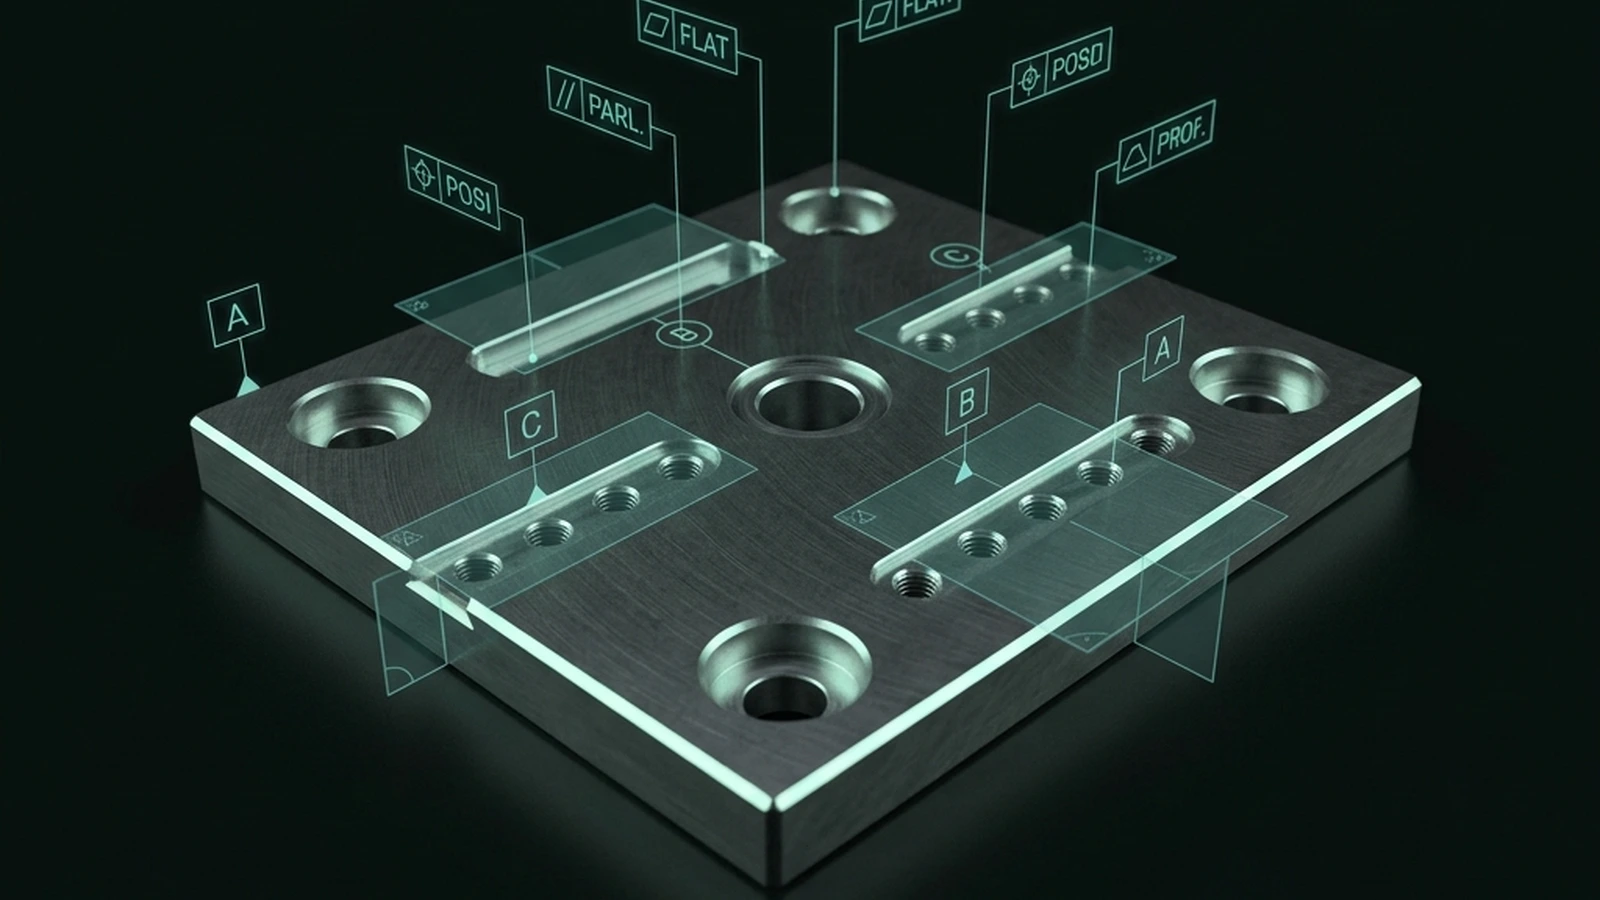
14 sembol, beş aileye ayrılıyor
ASME Y14.5-2018, 14 geometrik karakteristik sembolünü beş aileye ayırır. Tümünü ezberlemek gerekmez — beş aileyi anlamak ve gerektiğinde doğru sembole başvurmak yeterlidir.
| Aile | Semboller | Ne kontrol eder | Datum gerekir mi? |
|---|---|---|---|
| Form | Düzlük, Doğrusallık, Dairesellik, Silindiriklik | Tek bir özelliğin kendi ideal şeklinden sapması | Hayır |
| Profil | Çizgi profili, Yüzey profili | Bir eğri veya yüzeyin ideal (nominal CAD) formundan sapması | İsteğe bağlı |
| Yönelim | Diklik, Paralellik, Açısallık | Bir özelliğin bir datuma göre açısı | Evet |
| Konum | Konum, Eş merkezlilik, Simetri | Bir özelliğin bir datuma göre konumu | Evet |
| Salgı | Dairesel salgı, Toplam salgı | Parça bir datum ekseni etrafında dönerken form+konum sapmasının birleşimi | Evet |
Karışıklığı çözen kural: Form kontrolleri hiçbir zaman datum referansı almaz, çünkü bir özelliğin kendi şeklini kendisiyle karşılaştırır. Diğer her şey en az bir datum gerektirir, çünkü yönelim, konum ve salgı, "neye göre" ölçüldüğü belirtilmeden anlamsızdır.
Datum gerçekte nedir?
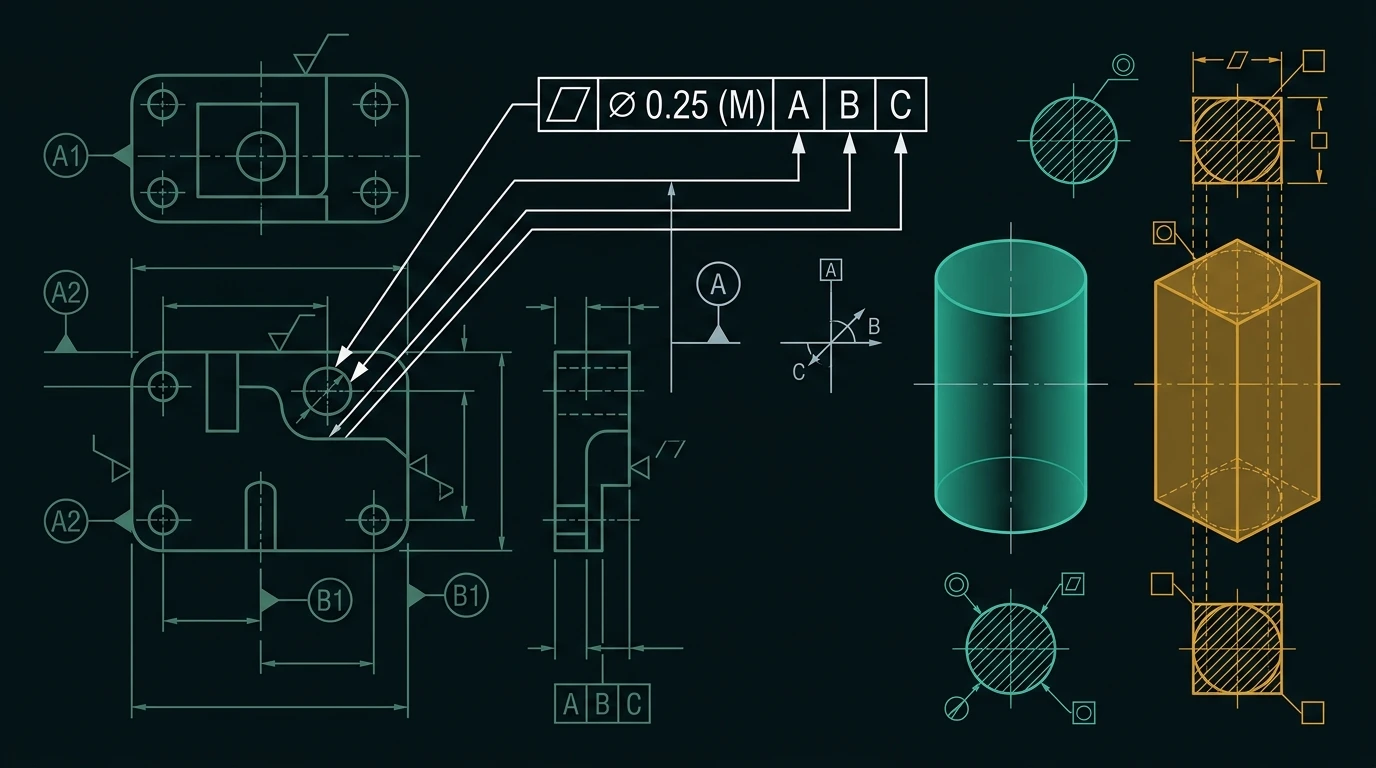
Datum, parça üzerine işaretlenmiş bir nokta değildir — parçanın gerçek, fiziksel bir özelliğinden (bir yüzey, bir delik, bir nokta kümesi) türetilen, ölçüm ekipmanının fiilen temas edip ölçebileceği, teorik olarak kusursuz bir düzlem, eksen veya noktadır. Bir çizimde A, B, C sırasıyla datum belirtildiğinde, bu aslında belirli bir ölçüm sırası tanımlar: önce A ile temas kurulur (ana düzlem/eksen belirlenir), sonra B (bir dönme serbestlik derecesi kaldırılır), sonra C (son serbestlik derecesi kaldırılır). Sıranın değişmesi, toleransın anlamını değiştirir — bu, en yaygın ve en görünmez GD&T hatalarından biridir.
MMC ve LMC: herkesin yarım hatırladığı iki değiştirici
- Ⓜ (MMC, Maksimum Malzeme Koşulu): bir özelliğin en fazla malzemeye sahip olduğu durum — bir milin olabileceği en büyük hâli, ya da bir deliğin olabileceği en küçük hâli. Bir konum toleransında MMC belirtmek, özellik MMC'den uzaklaştıkça bonus tolerans kazandırır — çünkü daha fazla boşluk vardır. Bu, özellikle bir pimin bir deliğe, bir milin bir yatağa oturduğu durumlarda gerçekten faydalıdır.
- Ⓛ (LMC, Minimum Malzeme Koşulu): tam tersi — bir özelliğin en az malzemeye sahip olduğu durum. Daha az kullanılır, genellikle bir özelliğin konumu değişse bile minimum et kalınlığının korunmasını garanti etmek için kullanılır.
Bir tolerans MMC veya LMC belirtmiyorsa, varsayılan olarak RFS (Feature Size'dan Bağımsız Olarak) uygulanır — tolerans, özelliğin gerçek boyutundan bağımsız olarak sabittir. GD&T'ye yeni başlayan çoğu mühendis RFS'yi "basit, güvenli varsayılan" sanır. Güvenlidir, ama bonus tolerans avantajından da vazgeçilmiş olur — bu yüzden alışkanlıkla RFS'ye geçmeden önce MMC'nin gerçekten uygulanabilir olup olmadığını sormak değerlidir.
ASME Kural #1 vs ISO GPS (kısa uyarı)
Küresel tedarik zincirlerinde sık görülen bir sistem farkı: ASME Y14.5'te Kural #1 (zarf / envelope ilkesi) varsayılandır — boyut sınırları formu da sınırlar; MMC'deki bir mil, eşleşen deliğe girebilmesi için pratikte kusursuz forma sahip olmalıdır. ISO GPS sisteminde ise ISO 8015 bağımsızlık ilkesini varsayılan yapar: boyut ve form, zarf gereksinimi (daire içi Ⓔ) veya başka bir değiştirici açıkça belirtilmedikçe birbirinden bağımsızdır. Aynı çizim grafikleri, başlık bloğunda hangi standardın çağrıldığına göre farklı kontrol kriteri anlamına gelebilir — çizimi hangi sistemin yönettiğini her zaman yazın.
Ne zaman GD&T, ne zaman düz ± tolerans
Bu, günlük pratikte gerçekten önemli olan karardır:
Düz ± tolerans kullanın:
- Özellik başka bir parçayla hassas biçimde eşleşmiyorsa (bol toleranslı bir montaj deliği, genel bir zarf boyutu).
- Tek, izole bir boyut varsa, başka özelliklerin konumuyla etkileşimi yoksa.
- Parça düşük hacimli ve basit ölçüm aletleriyle (kumpas) manuel kontrol ediliyorsa — GD&T'nin avantajları en çok fonksiyonel mastar veya CMM ile ölçüm yapıldığında ortaya çıkar.
GD&T kullanın:
- Birden fazla özelliğin birbirine veya eşleşen bir parçaya hizalanması gerekiyorsa (cıvata deseni, rulman yatağı, eşleşen bir flanşla uyuşması gereken delik deseni).
- Parça yuvarlak veya silindirikse ve yönelim/salgı fonksiyonu gerçekten etkiliyorsa (miller, dönen montajlar).
- "Bu kritik, bu değil" iletişimini net kurmak gerekiyorsa — her boyuta düz ±0,05 vermek operatöre hiçbir öncelik bilgisi vermez; kritik cıvata deseninde sıkı konum toleransı, geri kalanında gevşek profil toleransı vermek verir.
- Üretimi ve kontrolü yakından denetlemediğiniz bir tedarikçiye devrediyorsanız — GD&T, düz toleransın bıraktığı yorum belirsizliğini ortadan kaldırır.
Somut örnek: aynı braketi iki farklı şekilde boyutlandırmak
Eşleşen bir parçanın pimleriyle hizalanması gereken, iki montaj deliği olan bir braket düşünün.
Düz tolerans yaklaşımı: her delik X ve Y konum boyutu alır, her biri ±0,1mm. Bu, her delik için kare bir tolerans bölgesi yaratır (0,2mm x 0,2mm) ve en kötü durum köşegen yöndedir: köşegen sapma mm — tasarımcının aklındaki 0,1mm'lik yarıçaptan yaklaşık %41 daha büyük.
GD&T yaklaşımı: montaj yüzeyi (datum A) ve bir delik (datum B) referans alınarak MMC'de Ø0,2mm konum toleransı. Bu, gerçek fonksiyonel gereksinimi (yuvarlak bir pimin yuvarlak bir delikte nasıl davrandığını) doğru şekilde yansıtan yuvarlak bir tolerans bölgesi yaratır — ve düz toleransın ifade edemediği bonus tolerans avantajını da sağlar.
İleri toleranslandırma: CLIC metodu ve torsör teorisi
Karmaşık mekanik sistemlerde geometrik toleransları "tecrübe" ile belirlemek genellikle aşırı toleranslandırmaya (over-tolerancing) yol açar — fonksiyonel bir kazanç sağlamadan imalat maliyetini artırır. Akademik tolerans sentezi araştırması bu sorunu yapılandırılmış yöntemlerle ele alır; bunlardan biri, Bernard Anselmetti'nin LURPA'da (ENS Cachan / Université Paris-Saclay) 1990'ların sonundan beri geliştirdiği CLIC (Cotation en Localisation avec Influence des Contacts — "temas etkili konumsal boyutlandırma") yöntemidir.
CLIC, parçaların birbirleriyle fiziksel temaslar yoluyla nasıl konumlandığını modeller. Temasları birincil (en çok serbestlik derecesini kaldıran ana oturma yüzeyi), ikincil ve üçüncül olarak sınıflandırır ve bunu kullanarak datum referans çerçevesini (DRF) tasarımcının keyfi seçimi yerine sistematik biçimde kurar.
Ortaya çıkan 3B tolerans yığılmasını hesaplamak için CLIC, tolerans analizinde standart bir araç olan Küçük Yer Değiştirme Vektörü (Small Displacement Torsor - SDT) temsilini kullanır. Her geometrik sapma, küçük dönmeler () ve küçük ötelenmelerden () oluşan bir torsör olarak modellenir:
Bu deplasman parametreleri, yukarıda anlatılan MMC/LMC kavramlarını tek bir özellik yerine tüm bir montaj boyunca sistematik olarak uygular: montaj uygunluğu için MMC, fonksiyonel boşluk için LMC sınır durumları formüle edilir. Bu, tolerans analizi yazılımlarında ve akademik araçlarda kullanılan uzmanlık gerektiren bir tekniktir; günlük çizim işlerinin çoğu buna ihtiyaç duymaz — ama bir tasarımda birbirini etkileyen toleranslı özellik sayısı, elle yığılma hesabını güvenilmez kılacak kadar arttığında var olduğunu bilmekte fayda var. CLIC kullanmanın belirli bir montaj için sağlayacağı sayısal fayda (maliyet tasarrufu, verim) tamamen o montajın geometrisine bağlıdır ve genel bir rakam olarak verilemez — CLIC ile optimize edilmiş bir tasarım için öne sürülen herhangi bir yüzde iddiasını genel bir kural değil, duruma özgü kabul edin.
Sonuç
GD&T'nin karmaşıklığı, özellikler başka bir parçayla hizalanması gerektiğinde, parça yakın denetim olmadan dışarıya verildiğinde veya fonksiyon gerçekten yönelim ve konuma bağlı olduğunda karşılığını verir. Diğer her şey için, iyi seçilmiş bir düz tolerans daha okunur, daha ucuz kontrol edilir ve işlevsel olarak aynı derecede doğrudur. Beceri, 14 sembolü ezberlemek değil, hangi yaklaşımın parçanın gerçekte neye ihtiyacı olduğuyla eşleştiğini bilmektir.
Kaynaklar: ASME Y14.5-2018 — Dimensioning and Tolerancing · ISO 8015:2011 — GPS temelleri (bağımsızlık ilkesi) · GD&T Basics — ISO GPS vs ASME Y14.5 · MakerStage — GD&T Sembol Tablosu · Fictiv — GD&T 101.
İlgili yazılar: Metrik vida ve cıvata ölçüleri rehberi · ISO tolerans ve uyum sistemi
Sık sorulan sorular
- ASME Y14.5 mi ISO GPS mi bir çizimde varsayılan olarak geçerlidir?
- Hiçbiri otomatik geçerli olmaz — başlık bloğunda veya genel bir notta hangi sistemin çağrıldığı açıkça belirtilmelidir, çünkü iki sistem boyut ile form arasındaki varsayılan ilişkide (Kural #1 ile bağımsızlık ilkesi) birbirinden ayrılır.
- GD&T'de MMC ile RFS arasındaki fark nedir?
- MMC (Maksimum Malzeme Koşulu), özellik en sıkı boyut sınırından uzaklaştıkça bonus konum toleransı kazandırır; hiçbir değiştirici belirtilmediğinde varsayılan olan RFS (özellik boyutundan bağımsız) ise toleransı, özelliğin gerçek üretilen boyutundan bağımsız olarak sabit tutar.
- Çizimde A, B, C datum sırası neden önemlidir?
- Her datum, ölçüm sırasında belirli bir serbestlik derecesi kümesini belirli bir sırayla kaldırır — sıranın değişmesi hangi yüzeyin önce temas edeceğini değiştirir, bu da çizim grafikleri aynı görünse bile ölçülen sonucu değiştirir.
- CLIC toleranslandırma yöntemi normal bir atölyenin ihtiyaç duyacağı bir şey mi?
- Hayır — CLIC, karmaşık bir montajda birbirini etkileyen çok sayıda özelliğin toleranslarını sentezlemek için akademik/yazılım düzeyinde bir yöntemdir; tek tek çizimlerin çoğu, standart GD&T sembolleri ve iyi seçilmiş bir datum referans çerçevesiyle zaten doğru şekilde belirtilebilir.