ISO Tolerans ve Uyum (Fit) Sistemi: H7/g6 Ne Anlama Gelir?
ISO 286 tolerans kodlama sistemi: harf (sapma) ve rakam (IT derecesi) neyi ifade eder, delik bazlı sistem neden tercih edilir, ve H7/g6, H7/p6 gibi yaygın uyumların gerçekte ne sağladığı.
- Yazar:
- Cadagen
- Teknik inceleme:
- CADAGEN Mühendislik Ekibi · Makine Mühendisi
- Son güncelleme:
- 16 Ağustos 2026
- Kaynaklar:
- 4 birincil kaynak, aşağıda listelendi
ISO 286, bir delik ve milin birlikte nasıl "uyum" (fit) oluşturacağını — aralarında boşluk mu yoksa sıkı geçme mi olacağını — standart bir kod sistemiyle tanımlar. "H7/g6" gibi bir gösterim, iki ayrı sayı değil, birbirine bağlı bir çift tolerans tanımıdır. Bu ayrımı anlamak, bir milin bir yatağa neden "yaklaşık uysa da" gerçekte çalışmayabileceğini anlamanın anahtarıdır.
Kod sistemi nasıl okunur
Her tolerans kodu iki parçadan oluşur:
- Harf (temel sapma): harf, tolerans bölgesinin nominal ölçüden ne kadar kaydırıldığını gösterir. Büyük harfler her zaman deliği, küçük harfler her zaman mili ifade eder.
- Rakam (IT derecesi): rakam, tolerans bölgesinin ne kadar geniş olduğunu gösterir. ISO 286, farklı hassasiyet ihtiyaçlarını karşılamak için 20 IT derecesi tanımlar — düşük rakam daha sıkı (dar) tolerans, yüksek rakam daha geniş tolerans anlamına gelir.
Neden neredeyse her zaman "H" ile başlar: delik bazlı sistem
H harfi özeldir: deliğin alt sapmasının sıfır olduğu (nominal ölçüden aşağı sapmanın olmadığı) durumu ifade eder. Çoğu uyum "H-bir şey" olarak tanımlanır çünkü delik standart bir ölçüde işlenir ve istenen uyumu elde etmek için mil ayarlanır — bunun pratik nedeni, delik açmanın (özellikle standart matkap/rayba ölçüleriyle) milin dış çapını hassas tornalamaktan genellikle daha az esnek olmasıdır. Mil bazlı sistem (küçük harf "h" ile mil sabit tutulur) yalnızca hazır, değiştirilemez bir standart mil ölçüsüyle (örneğin standart bir şaft çubuğu) çalışıldığında tercih edilir.
En yaygın üç uyum: kabaca durumların %80'ini kapsar
| Uyum | Tip | Açıklama |
|---|---|---|
| H7/g6 | Kayar / hafif boşluklu uyum | Milin delikte serbestçe dönebildiği veya kayabildiği, ama aşırı oynak olmayan uyum. Rulman yatakları, dönen miller için tipik. |
| H7/k6 | Geçiş uyumu | Duruma göre hafif boşluk veya hafif sıkılık olabilir — el ile veya hafif bir baskıyla monte edilir, ama serbestçe dönmez. |
| H7/p6 | Sıkı (baskı) uyumu | Presleme veya ısıtma gerektiren, sökülmesi amaçlanmayan kalıcı bağlantı. |
ISO 286-2 tablolarına göre Ø25 mm (18–30 mm aralığı) için somut sapmalar şöyle okunur: H7 delik 25,000–25,021 mm (+21 / 0 µm); g6 mil 24,980–24,993 mm (−7 / −20 µm). En kötü durumda boşluk 0,007–0,041 mm aralığında kalır — yani "yaklaşık 25 mm" yazmak ile gerçek bir kayar uyum tarif etmek arasındaki fark, mikrometre düzeyinde ölçülebilir bir aralıktır. Aynı aralıkta IT7 bandı 21 µm, IT6 bandı 13 µm genişliğindedir; IT derecesi düştükçe (sıkılaştıkça) işleme maliyeti tipik olarak artar.
Doğrulanmış ISO 286-2 Tolerans ve Uyum Tablosu
Aşağıdaki tablo, endüstriyel makine tasarımında en sık kullanılan nominal çap aralıkları için ISO 286-2 standart limit sapmalarını (mikrometre, µm cinsinden) listeler:
| Nominal Çap Aralığı (mm) | Delik H7 (µm) | Kayar Mil g6 (µm) | Konumlandırma h6 (µm) | Geçiş Mili k6 (µm) | Sıkı Geçme p6 (µm) |
|---|---|---|---|---|---|
| >3 – 6 mm | +12 / 0 | −4 / −12 | 0 / −8 | +9 / +1 | +20 / +12 |
| >6 – 10 mm | +15 / 0 | −5 / −14 | 0 / −9 | +10 / +1 | +24 / +15 |
| >10 – 18 mm | +18 / 0 | −6 / −17 | 0 / −11 | +12 / +1 | +29 / +18 |
| >18 – 30 mm | +21 / 0 | −7 / −20 | 0 / −13 | +15 / +2 | +35 / +22 |
| >30 – 50 mm | +25 / 0 | −9 / −25 | 0 / −16 | +18 / +2 | +42 / +26 |
Kaynak: ISO 286-2:2010 Geometrical product specifications (GPS) — Tables of standard tolerance classes and limit deviations.
DIN 6885-1 Paralel Kama ve Kama Kanalı Standart Ölçüleri
Miller ile kasnak ve dişli göbekleri arasındaki tork aktarımında kullanılan DIN 6885 Form A paralel kamalar için doğrulanmış standart ölçüler:
| Mil Çapı (mm) | Kama Kesiti (mm) | Mil Kanalı (mm) | Göbek Kanalı (mm) | Mil Toleransı | Göbek Toleransı |
|---|---|---|---|---|---|
| 6 – 8 mm | 2 × 2 | 1.2 (+0.1 / 0) | 1.0 (+0.1 / 0) | P9 / N9 | JS9 |
| >8 – 10 mm | 3 × 3 | 1.8 (+0.1 / 0) | 1.4 (+0.1 / 0) | P9 / N9 | JS9 |
| >10 – 12 mm | 4 × 4 | 2.5 (+0.1 / 0) | 1.8 (+0.1 / 0) | P9 / N9 | JS9 |
| >12 – 17 mm | 5 × 5 | 3.0 (+0.1 / 0) | 2.3 (+0.1 / 0) | P9 / N9 | JS9 |
| >17 – 22 mm | 6 × 6 | 3.5 (+0.1 / 0) | 2.8 (+0.1 / 0) | P9 / N9 | JS9 |
| >22 – 30 mm | 8 × 7 | 4.0 (+0.2 / 0) | 3.3 (+0.2 / 0) | P9 / N9 | JS9 |
| >30 – 38 mm | 10 × 8 | 5.0 (+0.2 / 0) | 3.3 (+0.2 / 0) | P9 / N9 | JS9 |
| >38 – 44 mm | 12 × 8 | 5.0 (+0.2 / 0) | 3.3 (+0.2 / 0) | P9 / N9 | JS9 |
Kaynak: DIN 6885-1:2021-11 Drive type fastenings without taper action; parallel keys, keyways.
Somut örnek: "10mm delik, 10mm mil" neden yetersiz bir tarif
Bir yatakta serbestçe dönmesi gereken bir mil düşünün. Delik ve mil basitçe "10mm" olarak belirtilirse:
- Deliği işleyen atölye kendi varsayılan toleransını uygulayabilir, örneğin 10,00–10,05mm.
- Mili işleyen atölye kendi varsayılanını uygulayabilir, örneğin 9,95–10,00mm.
- En kötü durumda 10,05mm delik ve 9,95mm mil çıkabilir — 0,1mm boşluk, gevşek bir dönen uyum için uygun olabilir ama hassas bir uygulama için fazla oynak olabilir.
- Diğer en kötü durumda ise 10,00mm delik ve 10,00mm mil çıkabilir — neredeyse sıfır boşluklu bir geçme, muhtemelen serbestçe dönmeyecektir.
H7/g6 gibi eşleşen bir uyum belirtildiğinde, her iki parça kendi tolerans aralığının neresinde olursa olsun, aralarındaki boşluk aralığı garanti edilmiş olur — bu, "birbirine yakın iki sayı" ile gerçek bir mühendislik uyum tarifi arasındaki farktır.
Mil bazlı sistemi ne zaman gerçekten tercih etmelisiniz
Mil bazlı sistem (küçük harf "h" ile milin sabit tutulduğu) nadiren kullanılır, ama doğru olduğu belirli durumlar vardır: standart, kesilmemiş bir şaft çubuğunu (örneğin piyasada hazır satılan h6 toleranslı bir mil malzemesi) doğrudan kullanıyorsanız ve onu değiştirmeden birden fazla farklı parçaya monte ediyorsanız, o zaman mili sabit referans alıp her deliği ona göre toleranslandırmak daha pratiktir. Genel makine tasarımında bu durum azdır — çoğu tasarımcı deliği kendi işleyeceği için delik bazlı sistem varsayılan kalır.
IT derecesi neden önemli: sadece "sıkı" veya "gevşek" değil, maliyet de
Daha düşük IT derecesi (daha sıkı tolerans), daha hassas — ve genellikle daha pahalı — işleme gerektirir. IT derecesini gerçek fonksiyonel ihtiyaçtan daha sıkı seçmek, ölçülebilir bir fayda sağlamadan maliyeti artırır. Pratik yaklaşım, önce fonksiyonel gereksinimi (ne kadar boşluk veya sıkılık gerekiyor) belirlemek, sonra bu gereksinimi karşılayan en geniş (dolayısıyla en ucuz) IT derecesini seçmektir — mümkün olan en sıkı toleransı seçmek değil.
Sıkı Geçme Hesapları ve Kontak Basıncı Formülleri
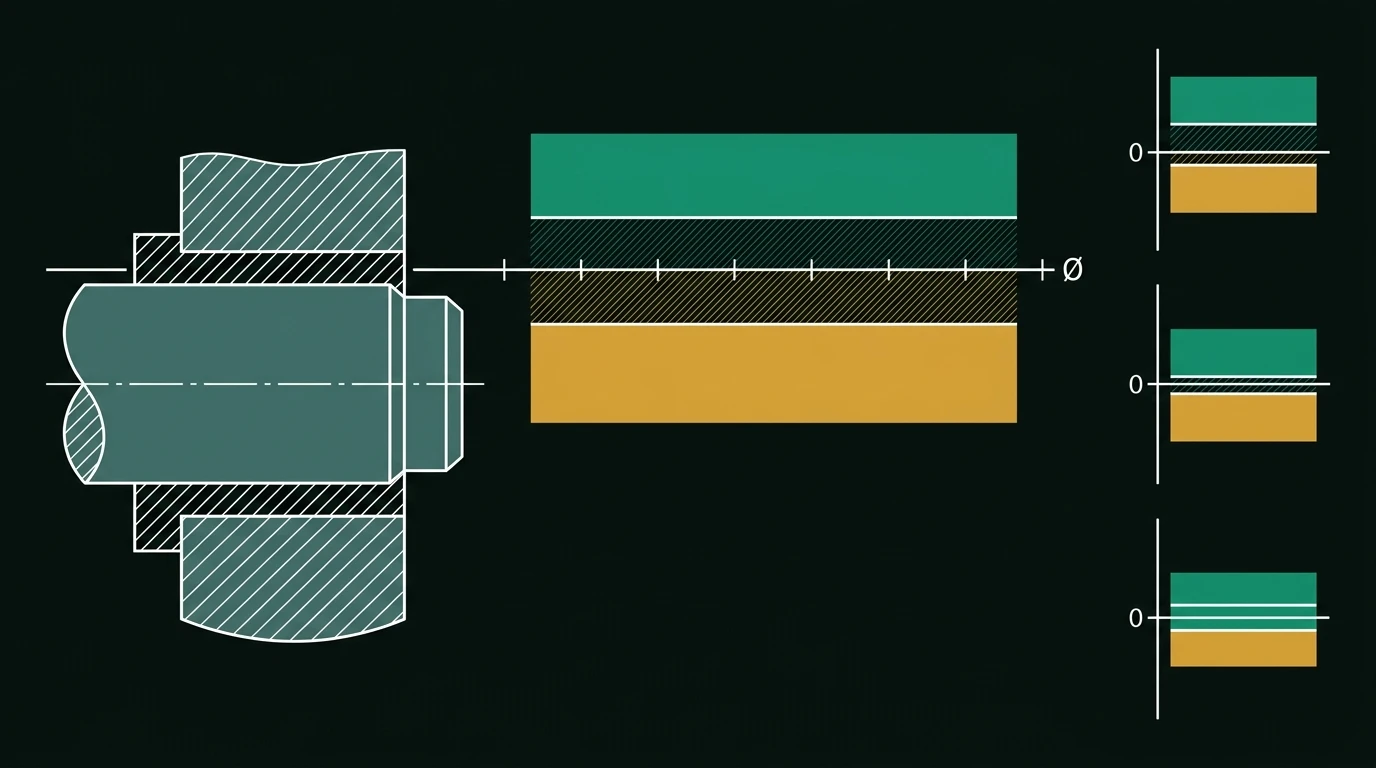
Sıkı geçmelerde (örneğin H7/u6, H7/p6), iki parçanın birbiri üzerine bindirilmesiyle oluşan kontak basıncı () ve bu bağlantının eksenel yük taşıma kapasitesi (çıkartma kuvveti ) şu formüllerle hesaplanır:
Burada:
- : Milin nominal çapı
- : Yatağın (göbeğin) dış çapı
- : Malzemenin elastisite modülü (Young Modülü)
- : Efektif sıkı geçme miktarı (girişim)
- : Bağlantı genişliği
- : Temas yüzeyindeki sürtünme katsayısı
Yüzey Pürüzlülüğü ve Silindiriklik Hatasının Etkisi (Akademik Bulgular)
Mühendislikte sıklıkla yapılan hata, kumpas veya mikrometre ile ölçülen nominal sıkı geçme miktarını direkt hesaplamalara dahil etmektir. Alman standardı DIN 7190 (basınç/sıkı geçme tasarımı), yüzeydeki mikro-tepelerin montaj sırasında ezilmesi nedeniyle efektif girişim miktarının () kumpasla ölçülen nominal değerden daha düşük olduğunu kabul eder ve şu ampirik düzeltmeyi önerir:
Burada yüzey pürüzlülüğünün ortalama tepe-vadi yüksekliğidir. Bu ilişki, temas mekaniği literatüründe (B.N.J. Persson'un Persson temas teorisine dayalı analizleri) teorik olarak da doğrulanmıştır — pürüzlü yüzeylerde gerçek temas basıncı, pürüzsüz yüzey varsayımına göre hesaplanandan farklı çıkar. Yüzey pürüzlülüğü yüksek olduğunda (örneğin kaba torna edilmiş millerde), efektif girişim ve dolayısıyla bağlantının eksenel çıkartma kuvveti ölçülebilir şekilde azalır; azalmanın kesin oranı yüzey durumuna, malzemeye ve geçme sınıfına göre değişir — tek bir genel yüzde olarak verilemez.
Benzer şekilde, şafttaki silindiriklik (cylindricity) ve yuvarlaklık (roundness) hataları da temas alanını azaltır. Bu da kontak basıncı dağılımının homojenliğini bozar ve eksenel yük taşıma kapasitesini düşürür — bu etki İngiliz Mühendisler Enstitüsü dergisinde yayımlanan bir deneysel çalışmayla da (Raj, Bhatti ve Dhanish, 2020) doğrulanmıştır.
Vaka Analizi: H7/u6 Pres Geçme Deneyi
Raj, Bhatti ve Dhanish'in (2020) deneysel çalışmasında, C40 çeliğinden üretilmiş 20 mm nominal çapa sahip miller, kontrollü silindiriklik hatalarıyla işlenip standart derin oluklu bilyeli rulmanlara H7/u6 toleransıyla pres geçme monte edilmiştir.
- Numuneler Evrensel Çekme Test Cihazında (UTM) özel bir fikstürle eksenel çıkartma testine tabi tutulmuş ve maksimum çıkartma yükü ölçülmüştür.
- Sonuç: mil silindiriklik hatası arttıkça bağlantının eksenel yük taşıma kapasitesi ölçülebilir şekilde düşmüştür; girişim miktarı, silindiriklik ve yüzey pürüzlülüğünün birleşimi, çıkartma yükünü tahmin etmek için tek başına girişim miktarından daha iyi bir gösterge olarak bulunmuştur. Makalenin tam sayısal sonuçları (kayıp yüzdeleri, eşik değerleri) abonelik gerektiren dergide yayımlanmıştır; burada kesin bir yüzde vermek yerine bulgunun yönünü aktarıyoruz.
- Bu durum, imalat toleranslarının ve yüzey kalitesinin sadece nominal boyut sınırlarında kalmasının yeterli olmadığını, geometrik toleransların (silindiriklik vb.) montaj mukavemeti için ne denli önemli olduğunu göstermektedir.
Rulman montajında neden özellikle kritik
Bir rulmanın oturduğu mil ve yatak, standart bir mil/delik uyumundan daha hassas bir denge gerektirir — çünkü rulman performansı ve ömrü, iç/dış bilezik ile temas yüzeyleri arasındaki boşluk veya sıkılığa doğrudan bağlıdır. Bu konuyu rulman seçimi rehberimizde daha ayrıntılı işliyoruz.
Pratik bir seçim akışı
- Fonksiyonel gereksinimi belirleyin: parça dönecek mi (boşluk gerekir), sabit mi kalacak mı (sıkı geçme gerekir), yoksa el ile monte mi edilecek (geçiş uyumu)?
- Delik bazlı sistemi (H-serisi delik) varsayılan olarak kullanın, aksi bir neden olmadıkça.
- Yukarıdaki tablodan uygun standart uyumu (H7/g6, H7/k6, H7/p6) seçin — özel bir tolerans bandı icat etmeyin; standart uyumlar, defalarca kullanılmış ve üretilebilir olduğu kanıtlanmış çözümlerdir.
- Kritik olmayan boyutlarda gereksiz yere sıkı IT derecesinden kaçının — maliyeti gereksiz yere artırır.
Sonuç
"H7/g6" iki ayrı toleranslı boyut değil, birlikte çalışan bir çift tanımdır — deliğin ve milin her ikisinin de kendi tolerans aralığının neresinde olduğuna bakılmaksızın belirli bir boşluk veya sıkılık aralığını garanti eder. Bir mil ve deliği "yaklaşık aynı ölçüde" tarif etmek, gerçek bir mühendislik uyum tarifinin yerini tutmaz.
Kaynaklar: ISO 286-1:2010 — Tolerans kod sistemi · ISO 286-2:2010 — Limit sapma tabloları · MetricMech — ISO 286 uyum tablosu (H7/g6 vb.) · AmesWeb — ISO Tolerans Hesaplayıcı.
İlgili yazılar: Rulman seçimi rehberi · GD&T nedir?
Sık sorulan sorular
- H7/g6 gösteriminde hangi harf deliği, hangisi mili ifade eder?
- Büyük harf (H) her zaman deliği, küçük harf (g) her zaman mili ifade eder; rakam ise IT toleransı derecesini gösterir — düşük rakam daha dar, yüksek rakam daha geniş tolerans bandı anlamına gelir.
- Ø25 mm için H7/g6 uyumunda gerçek boşluk aralığı nedir?
- ISO 286-2 tablolarına göre H7 delik 25,000-25,021 mm, g6 mil 24,980-24,993 mm aralığındadır; bu da en kötü durumda 0,007 mm ile en iyi durumda 0,041 mm arasında garantili bir boşluk sağlar.
- Neden neredeyse her ISO uyumu H harfiyle başlar?
- H, deliğin alt sapmasının sıfır olduğu delik bazlı sistemi ifade eder; delik açma işlemi standart matkap/rayba ölçüleriyle sınırlı olduğu için milin dış çapını ayarlamak genellikle daha esnek ve ekonomiktir.
- Sıkı geçmelerde yüzey pürüzlülüğü montaj mukavemetini neden etkiler?
- Montaj sırasında yüzeydeki mikro-tepeler ezilir, bu da kumpasla ölçülen nominal girişim miktarını gerçek (efektif) girişimden daha büyük gösterir; DIN 7190 bu farkı yüzey pürüzlülüğüne dayalı bir düzeltme faktörüyle hesaba katar.
Kaynaklar
- ISO 286-1:2010 — ISO Code System for Tolerances on Linear Sizes — ISO
- ISO 286-2:2010 — Tables of Tolerance Classes and Limit Deviations — ISO
- Raj, Bhatti, Dhanish (2020) — Interference Fits: Cylindricity and Roughness Effects — SAGE / IMechE Part J
- Persson B.N.J. — Influence of Surface Roughness on Press Fits — Springer / Tribology Letters